
 angol
Mi teszi a precíziós lézeres mikroviákat meghatározóvá a piezoporlasztó hálós teljesítmény szempontjából?
Ahol a mikrolyuk pontossága határozza meg a köd minőségét
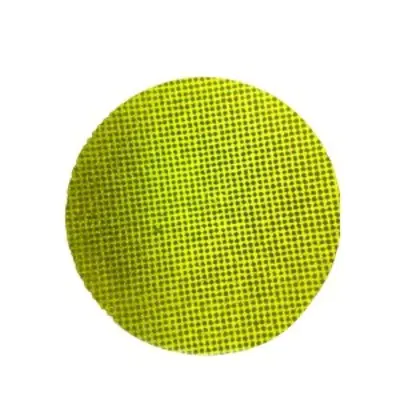
A piezoelektromos porlasztó az elektromos energiát finom permetlé alakítja egy vékony fémháló nagy frekvenciájú rezgésével. A köd jellege szinte teljes mértékben a folyadék által áthaladó lyukak geometriájától függ. Amikor a mérnökök áttekintenek egy új hálótervezést, valójában azt kérdezik, hogy az egyes mikrolyukak milyen pontosan alakíthatók ki, mennyire következetesen ismételhetők meg, és vajon több ezer darabon keresztül is megtartja-e a határait. Ez az oka annak precíziós lézeres mikroviák az orvosi porlasztók, szépségápolási eszközök, párásítók és aromadiffúzorok gyártóinak általános útjává váltak.
Két hálós lemez ugyanúgy néz ki egy asztali lámpa alatt, és mégis nagyon eltérő eredményeket produkál. Az egyik kis cseppekből sűrű felhőt generálhat, míg a másik nagyobb cseppeket, amelyek a felszínhez tapadnak és csökkentik a kibocsátást. A lyuk átmérője, a furatmélység, a kúposság és a távolság mind befolyásolja, hogy a folyadék hogyan jut át a lemezen, és hogyan leválnak az egyes cseppek. Ezen értékek bármelyikének kis eltérései egyenetlen ködsűrűségként, a készülék belsejében fellépő inkonzisztens fűtésként és azon felhasználók panaszaként jelentkeznek, akik észreveszik, hogy a permet egyik egységről a másikra változik.
A hagyományos mechanikus fúrás és a kémiai maratás is küzd ebben a léptékben. A fúrószárak gyorsan kopnak, ha az átmérő néhány tíz mikrométer alá esik, és a fúrás során keletkező sorja megzavarhatja az áramlási utat. A marás lehet egyenletes a lemezen, de korlátozott mértékben szabályozza az egyes furatok profilját. A lézeres megmunkálás ezen nehézségek nagy részét elkerüli, mivel az energia fizikai érintkezés nélkül történik, így a vékony fóliák nem hajlanak meg a vágási erő hatására, és minden lyuk tervezett sorrendben alakítható ki.
Kulcs elvitel: a köd minősége a furatok geometriáját követi, és ezt a geometriát mikrométer szinten kell szabályozni, nem pedig az általános megmunkálásban megszokott milliméteres szinten.
Hogyan alakítja a lyukgeometria a cseppek viselkedését
Egyenes lyukak a kúpos furatokkal szemben
A porlasztóháló kialakításában két profiltípus dominál. Az egyenes lyukak állandó átmérőt tartanak a folyadék oldalától a permetező oldalig. Egyszerűen modellezhetők és ellenőrizhetők, és ha az átmérőt szorosan tartják, kiszámítható cseppméretet eredményeznek. A kúpos lyukak kiszélesednek a permetező oldal felé, és sekély kúpot képeznek. A kúpos kialakítás csökkenti az ellenállást a folyadék bejutásakor, és elősegítheti, hogy minden csepp tisztán kiszabaduljon a kimenetből, amit sok tervező előnyben részesít a folyamatos finom köd esetén.
Az alábbi táblázat összefoglalja azokat a kompromisszumokat, amelyeket a mérnöki csapatok általában mérlegelnek, amikor a két profil közül választanak.
| Funkció | Egyenes lyuk | Kúpos lyuk |
|---|---|---|
| Tipikus használat | Fix térfogatú spray | Folyamatos finom köd |
| Áramlási ellenállás | Magasabb a bemenetnél | Lejjebb a bemenetnél |
| Ellenőrzés | Mérő alapú átmérő ellenőrzés | Profil és szög ellenőrzés |
| Fő kockázat | Az élsorja befolyásolja az áramlást | Kúpos szögeltolódás |
Egyik profil sem jobb általánosan. A megfelelő választás a folyadék viszkozitásától, a célcsepptartománytól és a jelátalakító frekvenciájától függ. A tervezési felülvizsgálat során először ezt a három bemenetet kell közölni, mert ezek határozzák meg, hogy a probléma megoldható-e önmagában az átmérővel, vagy teljes profilspecifikációra van szükség szöggel és tűréssel.
Feldolgozási útvonal a fémlemeztől a kész hálóig
Egy megbízható folyamatút olyan lépésekből épül fel, amelyek mindegyike védi a következőt. Egy szakasz kihagyása vagy a sorrend megváltoztatása eltolhatja a végső furatprofilt, még akkor is, ha a lézerbeállítások papíron helyesnek tűnnek. A lézerrel formált hálólemez tipikus útja a következő szakaszokat tartalmazza.
- Fólia előkészítés: lapítsa le és tisztítsa meg a fémlapot, ellenőrizze a vastagságot a megállapodás szerinti tartományon belül, és jelölje meg a referencia éleket az igazításhoz.
- Rögzítés: rögzítse a fóliát egy sík felületre, hogy a furatminta igazodjon a kész alkatrész rögzítési jellemzőihez.
- Lézeres lyukképzés: minden lyukat rövid impulzusokkal alakítson ki ellenőrzött pásztázási sorrendben, beállítva a folt méretét és energiáját a célgeometriához.
- Élek tisztítása: távolítsa el az újraöntött anyagot és a mikrosorját olyan lépéssel, amely nem változtatja meg a furat átmérőjét.
- Végső ellenőrzés és csomagolás: mérje meg a mintavételezett lemezeket, rögzítse az eredményeket, és védje meg a kész hálót a karcolásoktól és szennyeződésektől.
A beolvasási sorrend külön figyelmet érdemel. Ha a lézer megszakítás nélkül mozog a lemezen egy irányba, a hő felhalmozódik az egyik oldalon, és a távoli szélen lévő lyukak elsodródhatnak a céltól. A váltakozó pásztázási irány és a rövid hűtési intervallumok beiktatása egyenletesen oszlatja el a termikus terhelést, ami a teljes aktív területen szűken tartja az átmérőt.
Mérhető célok a lyukak, a távolságok és a síkság szempontjából
A specifikációkat úgy kell megírni, hogy a beszállító meg tudja mérni azokat a gyártási területen. Az olyan kifejezések, mint a nagy pontosság, nem adnak összehasonlítást a beszerző csapatnak. A gyakorlati specifikáció felsorolja az egyes jellemzőket, a céltartományt és az ellenőrzésükre használt módszert.
| Jellemző | Tipikus célpont | Ellenőrzési módszer |
|---|---|---|
| Lyuk átmérője | 2-30 mikrométer | Optikai mérőmintavétel |
| Átmérőtűrés | 1 mikrométeren belül a kritikus zónákban | Mikroszkópos mérés |
| Lyukszám darabonként | Száz-több ezer, a rajz szerint | Képelemzés |
| Hangmagasság egyenletessége | Egyenletes az aktív területen | Koordináta mérés |
| Lemez síkosság | Korlátozott eltérés a hálón | Felületi profil ellenőrzése |
| Élsorja magassága | Csak néhány mikrométer | Keresztmetszeti vizsgálat |
A mérés tervezése ugyanolyan fontos, mint maga a cél. A mintavételnek le kell fednie az egyes lemezek közepét és széleit, mert a feldolgozási hő kis gradienseket eredményezhet a felületen. A csak egy zónát ellenőrző terv jóváhagyhatja azokat a részeket, amelyek később meghiúsulnak a szolgáltatásban.
Az egyik anonimizált kísérletben a lemez közepén mért lyukak a tűréshatáron belül maradtak, míg a külső él közelében lévő lyukak körülbelül 2 mikrométert sodródtak. A szkennelési sorrend megváltoztatásával és a hűtési intervallumok hozzáadásával a következő tételnél megszűnt a rést, és az élmérések a középponthoz illeszkedtek az egyeztetett határon belül.
Lézerparaméterek, amelyek szabályozzák az élminőséget
Impulzusszélesség és energiaszabályozás
A rövid impulzusok korlátozzák a hő terjedését a környező fémbe, ami csökkenti az egyes lyukak körül képződő újraöntött réteget. A hosszabb impulzusok gyorsabban távolítják el az anyagot, de vastagabb éleket hagyhatnak, amelyek szűkítik az áramlási utat és megváltoztatják a cseppek viselkedését. Az impulzusonkénti energiának tisztán kell eltávolítania az anyagot anélkül, hogy a tervezés által megengedettnél szélesebb hőhatás sávot hozna létre.
Helyi átfedés és keresési stratégia
Az egymást követő impulzusok közötti átfedés határozza meg, hogy az egyes lyukak fala milyen simán alakul ki. A túl kis átfedés bordázott profilt hagy maga után, míg a túlzott átfedés időt veszít és hőt ad. Sok csapat rövid, több passzos stratégiát alkalmaz: egy durva passz alakítja ki a lyukat, az alacsonyabb energiájú befejező passz pedig finomítja a falat és eltávolítja a maradék élanyagot.
Segíti a gáz- és törmelékeltávolítást
A segédgáz eltávolítja az olvadt törmeléket a lyukból a képződés során. Iránya, nyomása és tisztasága egyaránt befolyásolja az eredményt.
- A gázáramlásnak el kell távolítania a törmeléket a kimeneti oldalról, hogy a részecskék ne telepedjenek le újra a lyuk belsejében.
- A nyomásnak kiegyensúlyozottnak kell lennie, mert a túlzott erő megrázhatja a vékony fóliát és eltolhatja a mintát.
- A szűrés távol tartja az újra lerakódott részecskéket a következő célterülettől a hosszú gyártási folyamatok során.
Az él minőségét ritkán rögzíti egy paraméter. Ez az impulzusenergia, az átfedés, a pásztázási sorrend és a gázáramlás együttes eredménye.
Gyakori hibák és azok korai felismerése
A lézerrel kialakított háló legtöbb hibája néhány okra vezethető vissza. A tünet korai felismerése sokkal könnyebbé teszi a folyamat korrigálását, mielőtt a teljes tételt érintené.
- Részben eltömődött lyukak: általában az újra lerakódott törmelék okozza. A fényáteresztő mintavétel gyorsan feltárja a problémát.
- Kúpos drift: gyakran hosszú futások utáni fókuszeltolódás okozza. A fókusz fix időközönkénti ellenőrzése stabilan tartja a profilt.
- Kilépési oldali sorja: általában az alacsony gázáramhoz vagy a kopott szerelvényekhez kapcsolódnak. A keresztmetszeti ellenőrzés megerősíti az okot.
- A lemez átmérője: általában hősodródás okozza. A középen és a széleken végzett mintavétel azonosítja a trendet.
Egy valós példa mutatja be, hogy ezek a csekkek kifizetődőek. Egy vevő egyszer arról számolt be, hogy minden 1000 lemezből körülbelül 18 megbukott az áramlási teszten. A kiváltó ok elemzése egy gázfúvókára mutatott rá, amely kissé elmozdult a szerelvénycsere során. A beszállító minden műszak elején beállított egy beállítási ellenőrzést, és két héten belül a meghibásodási arány 2 lemez alá esett minden 1000-ből.
Vevői bizalmat építő ellenőrzési módszerek
Optikai és elektronmikroszkópia
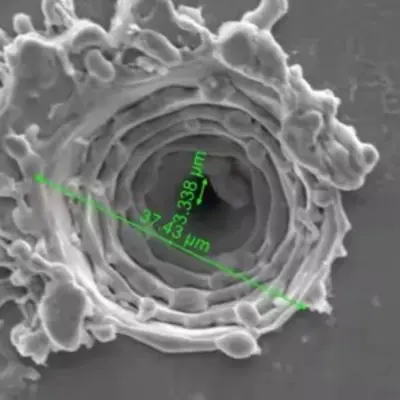
Az optikai mikroszkópia elég gyors a rutin mintavételhez, és jól működik az átmérő- és dőlésszög-ellenőrzéshez. Az elektronmikroszkópia sokkal nagyobb nagyítást tesz lehetővé, és felfedi a falszerkezetet, az újraöntött rétegeket és a mikrorepedéseket, amelyeket az optikai módszerek figyelmen kívül hagyhatnak. A kiegyensúlyozott terv optikai ellenőrzéseket használ a napi gyártáshoz, valamint elektronképalkotást a minősítéshez és a hibaelemzéshez.
Funkcionális áramlás és permetezés tesztelése
A méretadatok azt igazolják, hogy a lyukak megfelelő méretűek, de ez nem bizonyítja, hogy a háló működik. A funkcionális tesztelés méri az áramlási sebességet, a permetezési mintát és a cseppek eloszlását egy olyan berendezésben, amely utánozza a végső eszközt. Ezeknek az eredményeknek a méretjelentéssel való összehasonlítása megmutatja, hogy a specifikáció rögzíti-e a használat során fontos tulajdonságokat.
A méretjelentés igazolja, hogy a lyukak megfelelő méretűek, míg a permetezési teszt a háló működését.
Hálós anyagok kiválasztása a megbízható porlasztáshoz
Az anyagválasztás egyaránt befolyásolja a lézer viselkedését és a hosszú távú háló teljesítményét. Minden fémcsalád eltérően reagál a hőre, és saját korróziós profillal rendelkezik.
Ausztenites rozsdamentes acél jó korrózióállóságot és stabil mechanikai viselkedést kínál, ami gyakori választássá teszi azokat az eszközöket, amelyek vízbázisú oldatokkal érintkeznek. Tiszta lyukfalakat képez, de gondos hőszabályozást igényel az újraöntött rétegek korlátozása érdekében.
Nikkel alapú ötvözetek erős fáradtságállóságot biztosítanak folyamatos vibráció mellett. Igényes alkalmazásokhoz alkalmasak, ahol a lemeznek meg kell őriznie alakját hosszú élettartamon keresztül, bár a költségek magasabbak és a megmunkálási ablakok keskenyebbek.
Bevont fóliák adjon hozzá egy felületi réteget a kémiai kompatibilitás vagy a nedvesedés szabályozása érdekében. A bevonatnak repedés nélkül túl kell élnie a lézeres feldolgozást, ezért a bevonat típusát és a lézerparamétereket együtt kell minősíteni.
A fólia vastagsága egy másik kulcsfontosságú döntés. A vékonyabb fóliák tisztábban szúrnak át, de könnyebben deformálódnak a kezelés és a rögzítés során. A vastagabb fóliák megtartják alakjukat, de hosszabb ciklusidőket és szorosabb kúpos szabályozást igényelnek. A vastagságnak a kívánt furatprofilhoz igazítása általában a leghatékonyabb módja a hozam és a ciklusidő közötti egyensúly megteremtésének.
Beszerzési ellenőrzőlista vásárlók számára
A műszaki képességeket könnyebb megítélni, ha a vevő tudja, milyen kérdéseket kell feltennie. Az alábbi ellenőrzőlista segít a beszerzési és mérnöki csapatoknak abban, hogy a beszállítókat bizonyítékok alapján hasonlítsák össze, nem pedig brosúra-állításokat.
- Erősítse meg a minimálisan elérhető furatméretet mintadarabokkal, ne csak publikált ábrákkal.
- Kérjen mérési jegyzőkönyvet, amely bemutatja a lemezen való tényleges átmérőeloszlást.
- Kérdezze meg, hogyan figyelik a fókuszt, a gázáramlást és a rögzítőelemek beállítását a gyártás során.
- Tekintse át a folyamat útvonalát, különösen az élek tisztítását és a végső ellenőrzést.
- A mintavételi tervet és az átvételi feltételeket az első megrendelés előtt írásban egyeztetni kell.
- Kezdje kísérleti köteggel, mielőtt áttérne a tömeges mennyiségekre.
Azok a beszállítók, akik világosan elmagyarázzák ezeket a pontokat, általában fegyelmezettebb folyamatot hajtanak végre. Ugyanennek a folyamatnak a technikai áttekintéséhez tekintse át a kapcsolódó részt lézeres mikroviák porlasztó hálóhoz oldal, amely leírja a munkatartományt és annak mérési módját.
Gyakran Ismételt Kérdések
1. kérdés: Milyen lyukméretek praktikusak a porlasztóhálóhoz?
Sok porlasztó kialakítás körülbelül 2 és 30 mikrométer közötti lyukakat használ. A legjobb választás a folyadéktól, a kívánt csepptartománytól és a jelátalakító frekvenciájától függ, ezért a célpontot mintával kell megerősíteni, mielőtt a mintát lefagyasztják.
2. kérdés: Miben hasonlít a lézeres feldolgozás a vékony fóliák kémiai maratásához?
A maratás jó egyenletességet biztosít a lemezen, de korlátozott az egyes furatprofilok ellenőrzése. A lézeres megmunkálás minden furatot tervezett sorrendben, meghatározott kúp- és élminőséggel alakít ki, ami akkor számít, ha maga a profil része a specifikációnak.
3. kérdés: Hogyan ellenőrizhető a furat geometriája a minta megsemmisítése nélkül?
Optikai mikroszkóppal és áteresztett fény-mintavételezéssel az alkatrész vágása nélkül ellenőrzi az átmérőt, a dőlésszöget és az eltömődést. Kúpos és falszerkezet esetén az azonos paraméterekkel megmunkált tanúdarabot úgy lehet metszeni, hogy a gyártási részek sértetlenek maradnak.
4. kérdés: Milyen információkat kell tartalmaznia az árajánlatkérésnek?
Tartalmazza a fólia anyagát és vastagságát, a furat elrendezési rajzát, a célátmérő tartományát, a profil típusát, az aktív terület méretét, a mintavételi elvárásokat és a kísérleti és tömeges rendelések várható mennyiségét. Az egyértelmű bemenetek csökkentik a felülvizsgálati ciklusokat, és pontosabbá teszik az árajánlatot.
5. kérdés: Miért tart néha tovább az első adag?
Az első köteg általában a paraméterhangolást, a fixture ellenőrzést és az ellenőrzési kalibrálást tartalmazza. Ha a folyamat stabil, a későbbi tételek gyorsabban haladnak, ezért sok vásárló minősítési lépésként kezeli a próbaüzemet.
A specifikációk stabil ködkimenetté alakítása
A stabil ködkibocsátás jóval az eszköz összeszerelése előtt kezdődik. Egy világosan meghatározott furatgeometriával, az egyes szakaszokat védő folyamatúttal és mérési módszerekkel kezdődik, amelyek tükrözik a háló tényleges felhasználását. Amikor ezek az elemek egy vonalba kerülnek, a lemez ugyanazt a permetet bocsátja ki az első egységtől az utolsóig.
Az új porlasztótervezést tervező csapatok számára a leghasznosabb következő lépés az írásos specifikáció és a mintafutás. Dolgozza át együtt a furatprofilt, az anyagot és az ellenőrzési tervet, és használja a mikrolyuk feldolgozás hivatkozás a folyamatkorlátok összehasonlítására a végső célok meghatározása előtt.
Kapcsolódó termékek
-
Párásító Aromaterápiás Párásító Párásító tálca PCB-kártya USB6V12V24V Ötfejű PCB-illesztőkártya 10 Fejű meghajtókártya
-
Orvosi inhalációs porlasztó légzésvédő fejre szerelhető porlasztó PCB illesztőprogram B
-
Orvosi hálós porlasztó tálca PCB elektronikus dohányzás leszokás porlasztó PCB illesztőprogram
-
Meghajtó kártya párásítóhoz Crescent PCB kártya időzítés 2/4 óra funkció 1,5 W
-

M16-108KHZ poliimid PI membránhálós mikrohálós porlasztó Orvosi porlasztó Ultrahangos hálós porlasztó 3 μm mikroporózus inhalációs porlasztó porlasztó tárcsával Energiafogyasztás 1–1,5 W
-
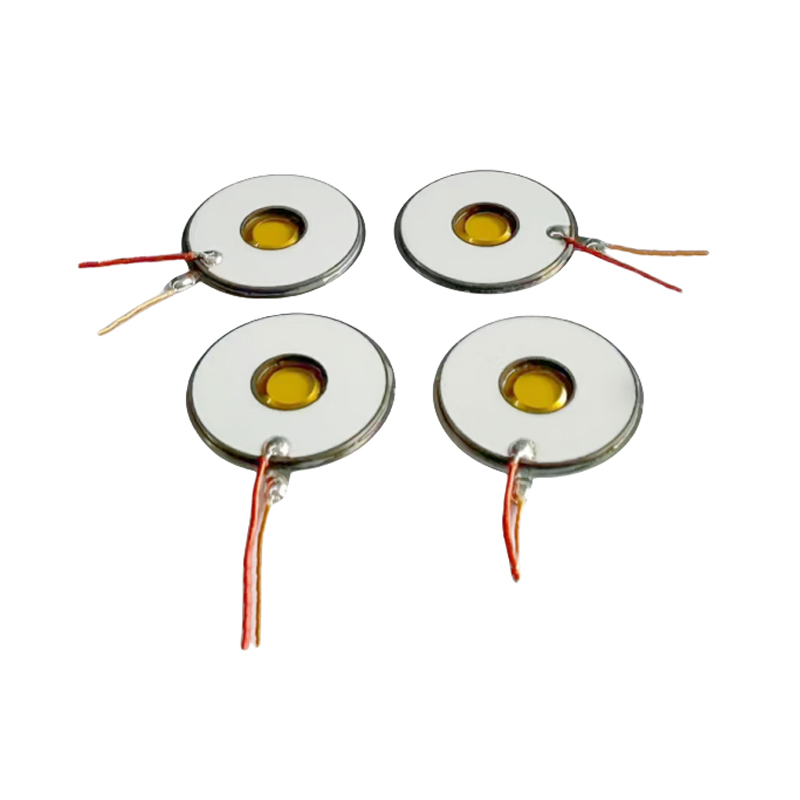
M16-108KHZ poliimid PI membránhálós mikrohálós porlasztó Orvosi porlasztó Ultrahangos hálós porlasztó 3 μm mikroporózus porlasztótárcsa inhalátor porlasztóhoz
-
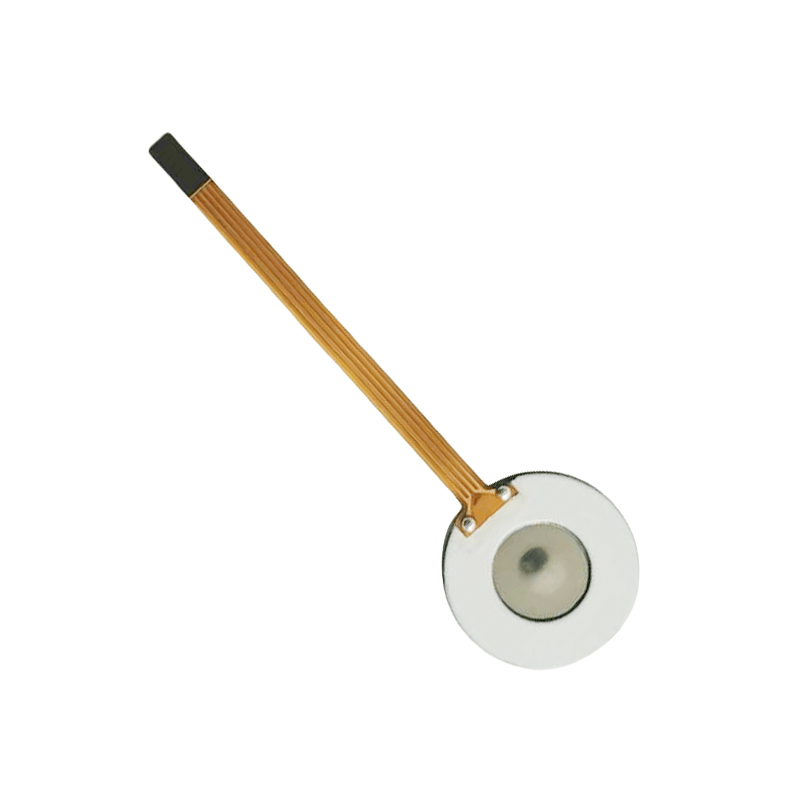
M16-110KHZ poliimid PI membránhálós mikrohálós porlasztó Orvosi porlasztó Ultrahangos hálós porlasztó 3 μm mikroporózus porlasztótárcsa inhalációs porlasztóhoz
-
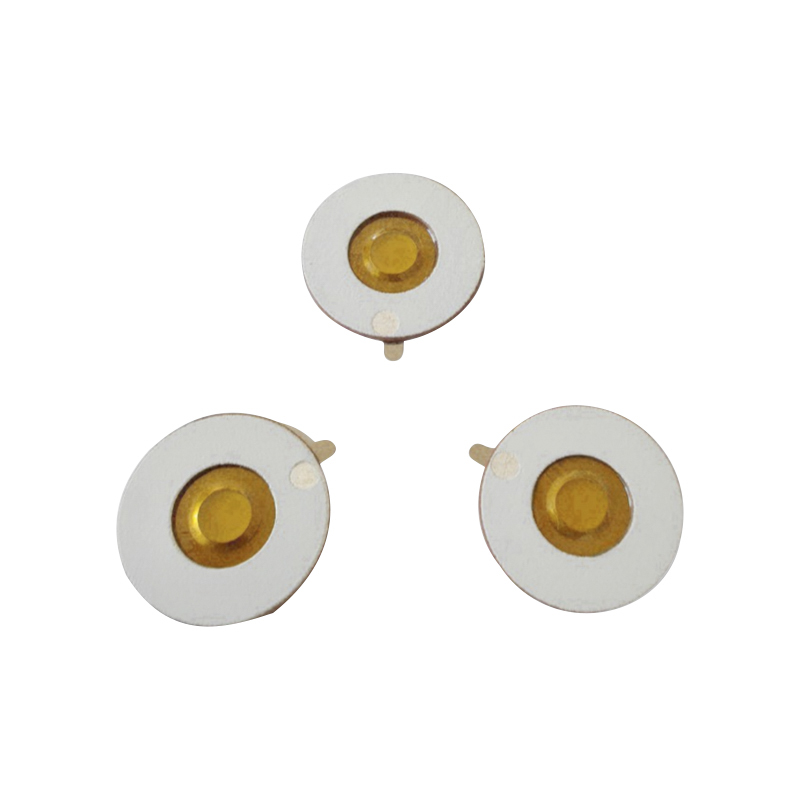
M16-108KHZ poliimid PI membránhálós mikrohálós porlasztó Orvosi porlasztó Ultrahangos hálós porlasztó tabletta 3 μm mikroporózus inhalációs budezonid porlasztótálca
- Gyorslinkek
- Termék
- Körülbelül
- Alkalmazás
- Hír
- Érintkezés
- Termék linkek
- Orvosi hálós piezo porlasztó
- Polimer PI film piezo porlasztó
- KNN ólommentes hálós piezo porlasztó
- PI ólommentes háló nullázó chip
- Mikrohálós piezo porlasztó melegítőhöz
- Piezo porlasztó ventilátorhoz / párásításhoz / szépségápoláshoz
- Ultrahangos porlasztó átalakító
- Ultrahangos nagyfrekvenciás piezo porlasztó
- Áramtermelés/fűtés érzékelő Piezo porlasztó
- Orvosi piezo porlasztó PCB tervezés
- Precíziós lézeres mikrolyuk-feldolgozási technológia
- Kapcsolat
-
Building 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, Zhejiang tartomány, Kína.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil